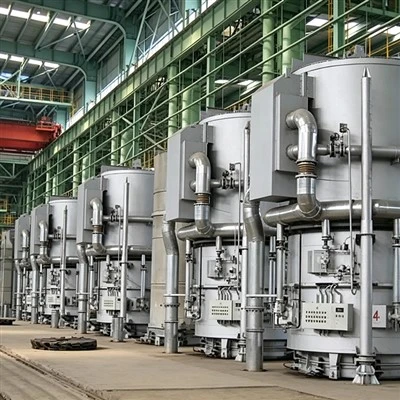
Si está en el juego del tratamiento térmico, probablemente haya soñado despierto con un horno que produzca piezas perfectamente templadas cada vez, sin contratiempos ni pérdida de tiempo. Los hornos de templado por lotes son los caballos de batalla para muchas operaciones pequeñas y medianas: son flexibles, manejan una variedad de tamaños y materiales de piezas, y la mayoría de los tratadores térmicos comienzan con uno porque son relativamente accesibles. Pero aquí está la cuestión: he estado vendiendo hornos de templado durante 12 años y he escuchado todas y cada una de las quejas de clientes que pensaban que un horno discontinuo sería su boleto dorado, solo para chocar contra una pared bastante rápido. Dejemos de lado las exageraciones y hablemos de las desventajas reales y no negociables de un horno de templado por lotes, porque conocerlas desde el principio le ahorrará un montón de dolores de cabeza (y dinero) en el futuro.
Primero, aclaremos una cosa básica: qué es un horno de templado por lotes, para cualquiera que sea nuevo en esto. A diferencia de los hornos continuos que hacen funcionar las piezas sin parar sobre una cinta transportadora o cinta transportadora, un horno discontinuo carga las piezas todas a la vez, las deja en remojo a una temperatura determinada durante un tiempo específico y luego las descarga. Suena simple, ¿verdad? Esa simplicidad es la razón por la que tantas operaciones confían en él, pero también es la raíz exacta de su mayor defecto: el control de temperatura inconsistente. Analicemos eso.
Cuando carga piezas en un horno discontinuo, no las arroja simplemente en una caja grande y de calentamiento uniforme. La forma en que apilas las piezas, la cantidad que cargas a la vez, incluso el tipo de estante que utilizas, afectan la circulación del aire. Una vez tuve un cliente que tenía un pequeño taller de componentes para automóviles: templaban piezas de acero para resortes y su primer horno por lotes era un modelo básico de una marca sin nombre. Cargaban 500 libras de piezas, las apilaban a 4 pies de altura y asumían que cada pieza alcanzaría la temperatura de templado de 350 °F que exigían sus especificaciones. Pero después de unas semanas, su equipo de control de calidad comenzó a retirar piezas que eran demasiado blandas o demasiado duras. Resulta que la capa superior de piezas solo alcanzaba los 320 °F porque el aire caliente subía y quedaba atrapado en la parte inferior. No, espera; en realidad, las piezas apiladas demasiado apretadas bloquearon los elementos calefactores del horno. Las esquinas de la carga y las partes enterradas en el medio recibían mucho menos calor que las que estaban justo al lado del termostato. El termostato en sí solo medía el aire cerca de la puerta, por lo que nunca se ajustaba a los puntos fríos en el centro de la carga. Eso no es una casualidad: es el comportamiento estándar de un horno discontinuo. Incluso los hornos discontinuos de rango medio no pueden eliminar esas zonas frías y calientes porque el sistema de calefacción está diseñado para brindar flexibilidad, no calor uniforme en una carga completa.
Los hornos continuos solucionan este problema, pero no son para todos. Espere, no; volvamos a la siguiente gran desventaja del lote: mayores costos de energía por pieza. Debido a que los hornos discontinuos solo funcionan cuando hay una carga en ellos, no estás calentando las 24 horas del día, los 7 días de la semana como algunos modelos continuos, pero espera: estás desperdiciando energía en un espacio vacío. Si carga un horno con la mitad de su capacidad, seguirá calentando toda la cámara, no sólo la parte que necesita. El trimestre pasado, ayudé a un cliente que cambió de un horno discontinuo a un horno de templado con cinta de malla (sí, esa es una opción realmente continua) porque solo funcionaban 2 o 3 veces por semana. El horno discontinuo tardaría 2 horas en calentarse hasta la temperatura de templado, remojarse durante 2 horas y luego tardaría una hora en enfriarse; por lo tanto, en cada funcionamiento, quemaban 5 horas de energía solo para procesar un pequeño lote de 100 piezas. Con el modelo de correa de malla, lo hacen funcionar a baja temperatura las 24 horas del día, los 7 días de la semana, solo hacen funcionar la correa cuando las piezas están listas y reducen su factura de energía en un 32 % en tres meses. Esa es una cifra enorme para un taller pequeño: los costos de energía se acumulan rápidamente y los hornos discontinuos tienen una relación costo por pieza terrible cuando aumentan los volúmenes de producción.
No me malinterpretes, los hornos discontinuos funcionan muy bien si realizas tiradas pequeñas y personalizadas. Pero si su taller está creciendo (por ejemplo, comienza a recibir pedidos repetidos de la misma pieza o el volumen de sus pedidos aumenta un 20% al año), los hornos discontinuos comienzan a sofocar su eficiencia. ¿Otro punto débil? Tiempos de ciclo largos. Debido a que hay que cargar las piezas, sellar la puerta, esperar a que el horno alcance la temperatura, mantenerlas durante el tiempo requerido, luego descargarlas y enfriarlas, cada lote demora entre 6 y 12 horas. Compare eso con un horno continuo que puede procesar piezas línea por línea, una tras otra, sin tener que esperar por toda la carga. Tenía un cliente de un taller que utilizaba un horno discontinuo para piezas de herramientas de acero. Les tomaría dos días procesar un solo pedido, pero una vez que cambiaron a un horno de templado tipo carro (perfecto para lotes grandes y pesados que no caben en cámaras pequeñas), redujeron el tiempo de ciclo en un 70% porque podían cargar el carro, enrollarlo y procesar piezas sin parar sin esperar a que toda la cámara completara el ciclo.
Espere, pero espere: ¿qué pasa con los hornos de templado de tipo pozo? Son para piezas muy pesadas, ¿verdad? Sí, son excelentes para cosas grandes como engranajes o ejes grandes, pero incluso los hornos discontinuos de tipo pozo tienen el mismo problema central que todos los modelos discontinuos: estás limitado por lo que cabe en la cámara. Si necesita una pieza de tamaño personalizado que sea un poquito demasiado larga para su horno discontinuo, no puede utilizarla. Con un horno continuo, puede ajustar la longitud de la correa para adaptarse a casi cualquier tamaño de pieza, siempre que quepa en la correa. Esa es la flexibilidad que no se obtiene con el lote.
Otra cosa que supone un verdadero dolor de cabeza para las operaciones con plazos de entrega ajustados: la falta de supervisión de procesos en tiempo real. Muchos hornos discontinuos, especialmente los más antiguos, son simplemente termostatos de encendido/apagado: alcanzan la temperatura, la mantienen durante un tiempo determinado y se apagan. Si tiene una pieza que se retrasa o un calentador que se apaga a la mitad del ciclo, no lo sabrá hasta que descargue las piezas 6 horas después. Una vez tuve un cliente que perdió un lote completo de 1000 piezas de aluminio fundido a presión porque un elemento calefactor se quemó a mitad del ciclo. El antiguo termostato del horno discontinuo no tenía una alerta de falla, por lo que pensaron que el ciclo estaba bien y terminaron desechando todas las piezas porque no estaban bien templadas. Los hornos continuos, por otro lado, tienen seguimiento de temperatura en vivo, alertas de fallas del calentador e incluso pueden ajustar los tiempos de ciclo si una carga se procesa más rápido. Ese es un nivel de confiabilidad que los hornos discontinuos simplemente no pueden igualar, sin importar cuánto modifique los controles.


Hablemos también del desgaste, porque el mantenimiento del horno es un costo grande que muchos operadores nuevos pasan por alto. Los hornos discontinuos encienden y apagan cada carga: calientan, enfrían y vuelven a calentar. Ese estrés térmico desgasta los elementos calefactores, los sellos de las puertas y el revestimiento del horno mucho más rápido que un horno continuo que funciona a una temperatura constante las 24 horas del día, los 7 días de la semana. Veo esto todo el tiempo: los clientes que compran un horno discontinuo de $15,000 tienen que reemplazar los elementos calefactores cada 18 meses, mientras que un horno continuo puede pasar 5 años entre reemplazos de elementos. Eso equivale a entre $2000 y $3000 cada 18 meses solo en piezas, sin incluir la mano de obra para instalarlas. Agregue el tiempo de inactividad cuando tenga que detener la producción para realizar reparaciones, y ese costo aumentará aún más.
Pero espere, antes de descartar por completo los hornos discontinuos: tienen un lugar. Si tiene un taller pequeño que procesa entre 100 y 500 piezas por semana y realiza trabajos personalizados que requieren diferentes materiales y tamaños, un horno discontinuo tiene sentido. Es más barato comprar por adelantado que un modelo continuo, es flexible y no requiere mucha capacitación para operar. El problema es cuando las operaciones superan esa configuración, o cuando no planifican las desventajas ocultas que conlleva el diseño por lotes.
Muchos clientes acuden a mí después de haber comprado un horno discontinuo, frustrados por problemas de calidad o facturas de energía elevadas, y tengo que explicarles las ventajas y desventajas. El año pasado, tenía un pequeño taller de tratamiento térmico en Ohio que fabricaba 1200 piezas por semana, como máximo, con un horno discontinuo. Obtuvieron tasas de desperdicio del 8% debido al templado desigual y su factura de energía consumía el 12% de sus ingresos mensuales. Les ayudamos a sopesar sus opciones: actualizar su horno discontinuo a un modelo con mejor circulación de aire (lo que reduciría un poco las tasas de chatarra pero no solucionaría el problema del costo de energía), o cambiar a un horno de templado con cinta de malla que pudiera manejar su creciente volumen. Optaron por la cinta de malla y, en seis meses, sus tasas de chatarra cayeron al 2 % y sus costos de energía cayeron al 5 % de los ingresos. Esa es una gran diferencia para una pequeña empresa.
Otro cliente, un fabricante de equipos de construcción, necesitaba templar ejes de engranajes grandes y pesados que eran demasiado grandes para un horno de cinta de malla estándar. Les indicamos un horno de templado tipo carro, que está construido para esas cargas de gran tamaño. Primero habían probado un horno discontinuo, pero cargar los pesados pozos era un trabajo de dos personas y les llevó 10 horas procesar cada lote. El horno tipo carro redujo su tiempo de carga a la mitad y su tiempo de ciclo en un 40 %, porque podían hacer rodar toda la carga de ejes a la vez, sin apilarlos, y el horno tenía convección forzada que mantenía el calor uniforme en todo el carro. Todavía utilizan hornos discontinuos para piezas pequeñas, pero el tipo carro encajaba perfectamente con sus componentes grandes y pesados.
Entonces, si está buscando un horno de templado, ¿qué debe tener en cuenta? Primero, no mire sólo el costo inicial. Cuente el costo por pieza, el riesgo de desperdicio, los costos de mantenimiento y el tiempo de respuesta. Si su producción es constante y crece, es posible que un horno discontinuo no sea la mejor inversión a largo plazo. Si está fabricando piezas muy grandes, un horno de templado tipo pozo podría funcionar, pero nuevamente, verifique los tiempos de ciclo y los costos de energía. Si está haciendo tiradas pequeñas y mixtas, el lote está bien; solo asegúrese de elegir un modelo con controles de temperatura avanzados para reducir el calor desigual y tener en cuenta los costos de mantenimiento adicionales.
Al final del día, los hornos de templado por lotes no son malos; sólo tienen debilidades específicas que hacen tropezar a las personas que no hacen su tarea. La mayor desventaja no es solo una cosa, es una tormenta perfecta de calor inconsistente, alta energía por pieza, ciclos largos y mayor mantenimiento que se suman a grandes costos si no adapta el horno a su operación. Si no está seguro de qué es lo mejor para su taller, estaré feliz de analizar sus necesidades de producción y ayudarlo a determinar si vale la pena un horno discontinuo o si necesita algo que se ajuste mejor. No hay argumentos de venta, solo charlas reales de alguien que ha estado en este juego durante mucho tiempo. Comuníquese si desea conversar más: podemos resolver lo que tiene sentido para sus piezas, su volumen y su presupuesto.
Referencias
- ASM Internacional. (2020). Guía del tratador térmico: prácticas y procedimientos para hierros y aceros (6ª ed.). Materials Park, OH: ASM Internacional.
- Asociación de Fabricantes de Hornos. (2022). Hornos discontinuos versus hornos continuos: métricas de eficiencia y rendimiento. Washington, DC: Asociación de fabricantes de hornos.
- Campbell, J. (2021). Eficiencia Energética en Tratamientos Térmicos Industriales. Revista de calefacción industrial, 88(5), 22-27.
- Davis, JR (2019). Endurecimiento superficial de aceros: comprensión de los conceptos básicos (2ª ed.). Materials Park, OH: ASM Internacional.